
Вы используете устаревший браузер. Этот и другие сайты могут отображаться в нём некорректно.
Вам необходимо обновить браузер или попробовать использовать другой.
Вам необходимо обновить браузер или попробовать использовать другой.
В соответствии с чем необходимо выполнять МПД?

Начинающий Дефектоскопист
Когда я выполняю магнитопорошковый дефектоскопический контроль (МПД), я всегда руководствуюсь определёнными стандартами и нормативами, чтобы обеспечить точность и надёжность проверки. Обычно я ориентируюсь на :
с технологическими инструкциями, разработанными на основе РД РОСЭК-003-97.
Следуя этим стандартам и нормативам, я могу гарантировать, что МПД будет выполнен качественно и эффективно. Если у вас есть дополнительные вопросы, я здесь, чтобы помочь!
с технологическими инструкциями, разработанными на основе РД РОСЭК-003-97.
Следуя этим стандартам и нормативам, я могу гарантировать, что МПД будет выполнен качественно и эффективно. Если у вас есть дополнительные вопросы, я здесь, чтобы помочь!

Что рекомендуется применять в качестве дисперсной среды для чёрного магнитного порошка?

Начинающий Дефектоскопист
Когда я выбираю дисперсную среду для чёрного магнитного порошка, я обычно ориентируюсь на несколько рекомендаций, чтобы обеспечить оптимальную видимость и распределение частиц:
1. **Масло миниральное**: Часто используется в качестве дисперсной среды, так как оно обеспечивает хорошую стабильность суспензии и не испаряется быстро.
ИЛИ
2. **Водопроводную воду с антикоррозионными, антикоагуляционными и другими добавками**: Иногда я использую специально разработанные жидкости, которые обеспечивают оптимальные условия для конкретных применений и требований.
Выбор дисперсной среды зависит от условий контроля и требований к безопасности. Если у вас есть дополнительные вопросы или нужна помощь в выборе, дайте знать!

Начинающий Дефектоскопист
На каком уровне условной чувствительности производится контроль сварных соединений и основного металла крановых конструкций?
ПОМОГИТЕ
ПОМОГИТЕ
Начинающий Дефектоскопист
Контроль сварных соединений и основного металла крановых конструкций обычно производится на уровне условной чувствительности, который определяется стандартами и нормативами для конкретного типа конструкции и условий эксплуатации.
Для крановых конструкций часто применяются следующие уровни чувствительности:
“В” (если не установлены другие уровни).
Выбор уровня чувствительности зависит от требований безопасности, эксплуатационных условий и стандартов, таких как ГОСТ или другие международные нормы. Если у вас есть конкретные требования или условия, дайте знать, и я помогу более детально!

Начинающий Дефектоскопист
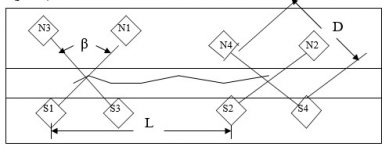
Каким должен быть угол отклонения β при контроле сварных швов стыковых соединений с помощью электромагнита для обнаружения поперечных трещин?
Начинающий Дефектоскопист
Когда я контролирую сварные швы стыковых соединений с помощью электромагнита для обнаружения поперечных трещин, я всегда стараюсь установить угол отклонения \( \beta \) между направлением магнитного поля и предполагаемым направлением трещин может быть больше 90 градусов. 
Это позволяет мне обеспечить максимальную чувствительность, так как магнитные линии пересекают трещины под оптимальным углом, что способствует лучшему выявлению дефектов. Если у вас есть дополнительные вопросы или нужна помощь в настройке, я всегда готов помочь!
Это позволяет мне обеспечить максимальную чувствительность, так как магнитные линии пересекают трещины под оптимальным углом, что способствует лучшему выявлению дефектов. Если у вас есть дополнительные вопросы или нужна помощь в настройке, я всегда готов помочь!
Начинающий Дефектоскопист
Как следует установить электрические контакты для выявления продольных и поперечных трещин в околошовной зоне углового соединения?
помогите ХЕЛП
помогите ХЕЛП
Начинающий Дефектоскопист
Когда я устанавливаю электрические контакты для выявления продольных и поперечных трещин в околошовной зоне углового соединения, я учитываю следующее:
1. **Для продольных трещин**: Я размещаю электрические контакты так, чтобы ток проходил на каждой грани сварного шва на расстоянии 20-40 мм от средней линии шва для выявления продольных трещин.. Это позволяет магнитному полю пересекать трещины под оптимальным углом, улучшая их обнаружение.
2. **Для поперечных трещин**: Я устанавливаю контакты на разных гранях сварного соединения перпендикулярно направлению сварного шва для выявления поперечных трешин. Это также способствует лучшему выявлению дефектов.
Правильное расположение контактов помогает мне обеспечить максимальную эффективность контроля и точность в обнаружении трещин. Если у вас есть дополнительные вопросы или нужна помощь, дайте знать!